【产业倍增进行时】大风车的“长腿”怎么造 来米东带你看风电塔筒生产
| 来源 | 米东区零距离 | 发布时间 | 2026-11-10 19:11 | 阅读 |
|---|
(米东区融媒体中心记者:冶梓杰 杨文静 蔡玉姣报道)提起风力发电机,人们往往先想到旷野上迎风转动的巨大叶片。但托起机舱和叶片、让“大风车”稳稳站立的,是那根“长腿”钢铁骨架——塔筒。
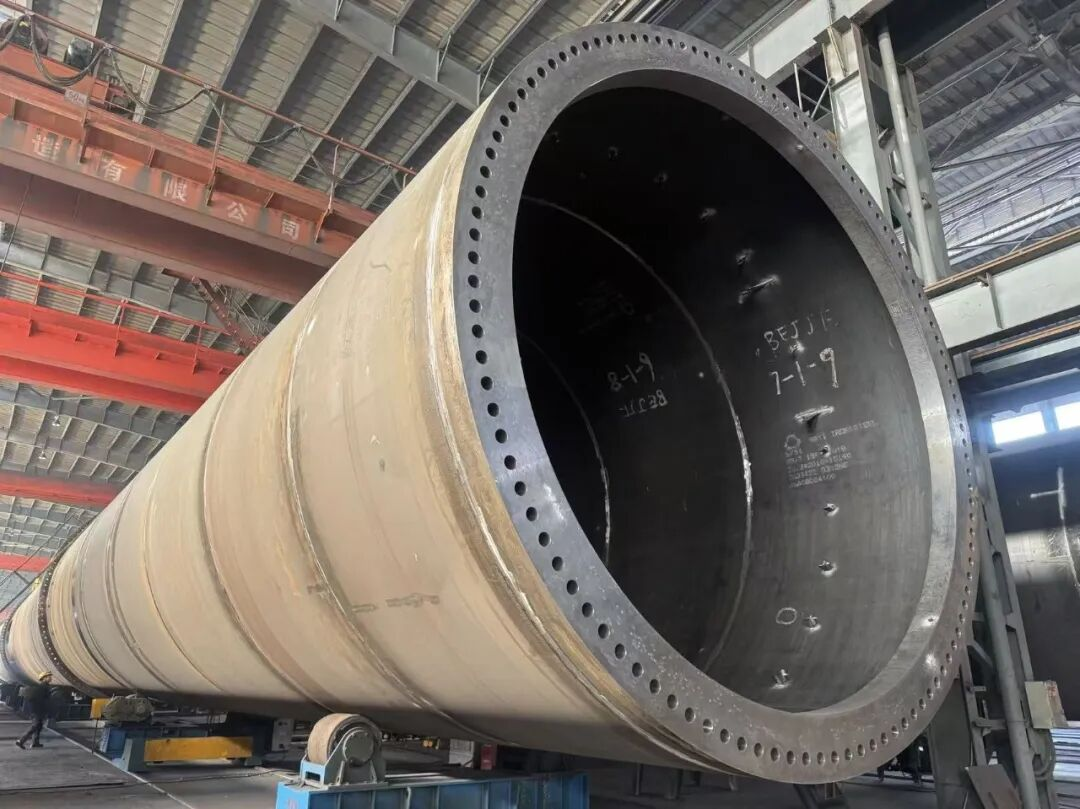
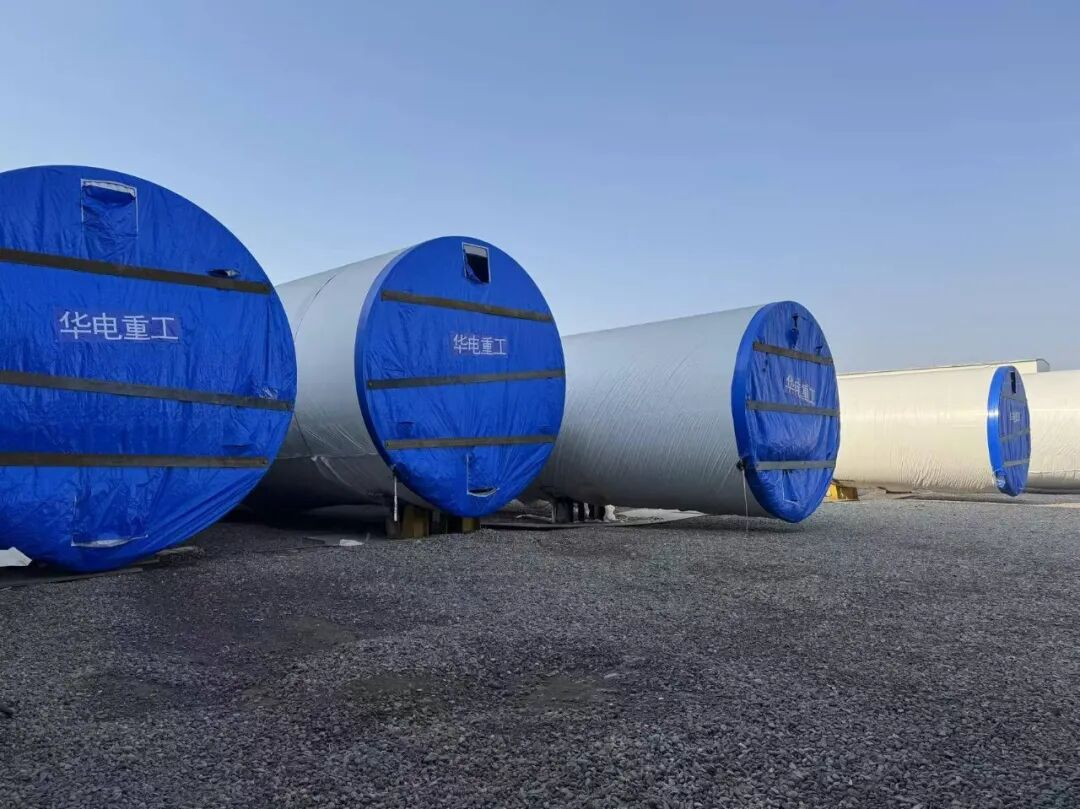
11月9日,记者走进中冶重工(新疆)有限公司重工制造厂新升级改造的车间内,直径4.3米的风电塔筒片在技术人员和数控设备的操作下精准拼接,这些塔筒片将形成20余米长、重达70余吨的巨型风电塔筒。不久后,这些塔筒将运往几百公里外的布尔津,撑起一座座迎风转动的风力发电机。
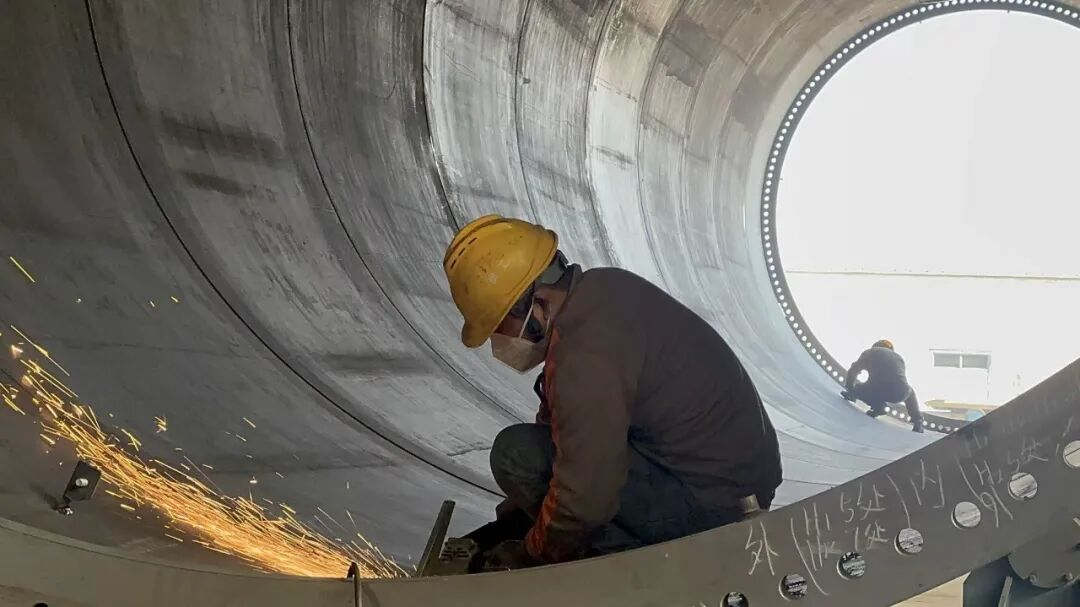
这“骨架”有多魁梧?
以目前订单中的布尔津项目塔筒为例,塔筒共分五段,每段长22米至25米不等。最底段直径5米,向上收至4米,呈锥形。
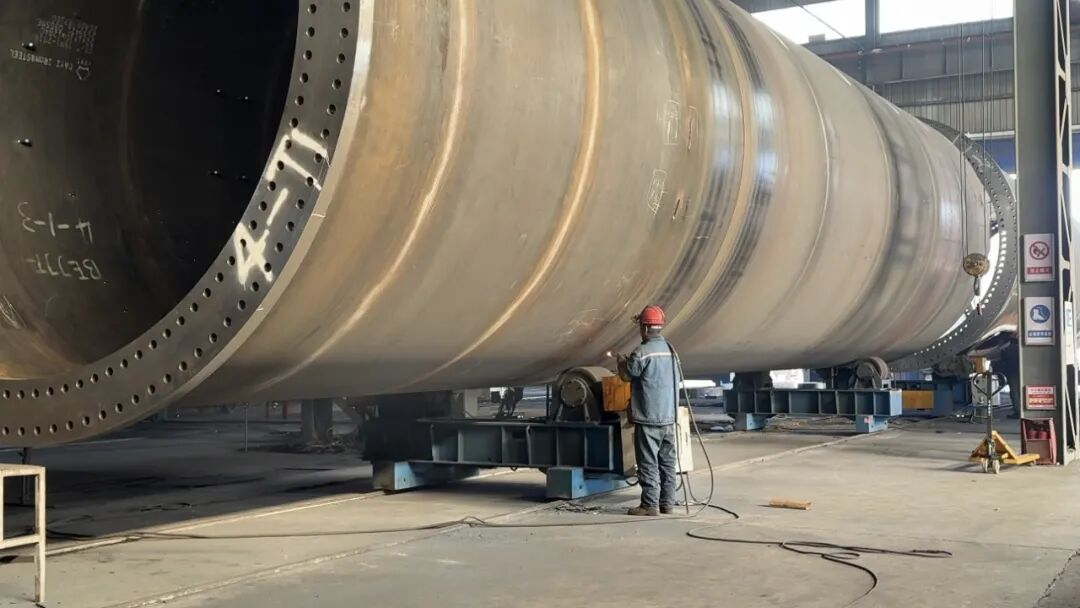
记者在现场看到,该段为布尔津项目塔筒第四段,单段重量约70吨。所用的建筑用钢型号是Q355NE,在零下40℃低温环境下性能良好,强度可满足20年服役寿命,适应北疆极寒气候。
这么个大家伙怎么造出来?
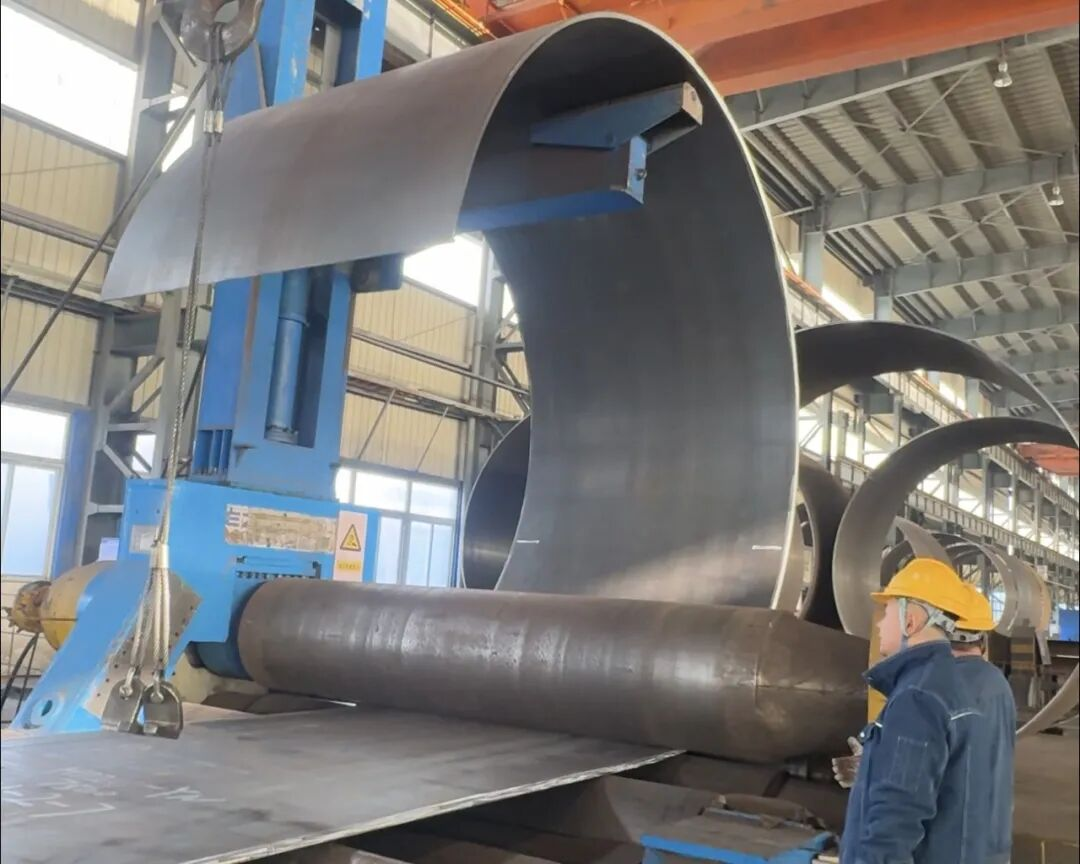
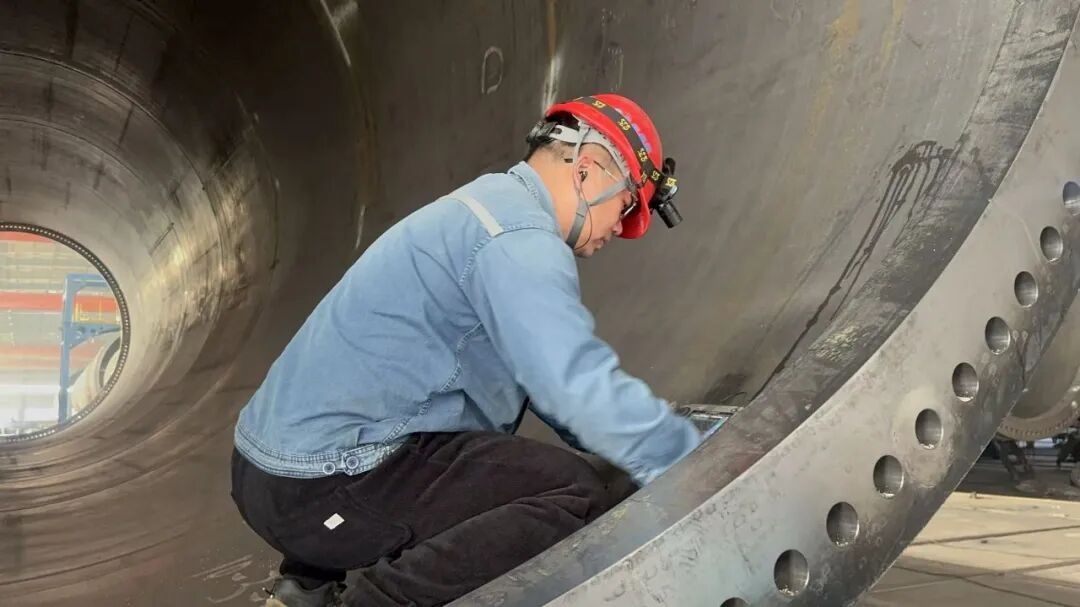
下好料后,钢板将进行卷圆工序,由4个滚轴组成的卷板机,工人通过数控控制压力大小,将钢板卷成圆筒,随后对接口进行 临时定位焊焊死。之后进入埋弧焊环节,采用埋弧小车进行焊接,纵缝由内外两道焊缝组成,先焊内侧,再转至上方焊外侧;焊机可实时监测电流、电压,不符合工艺要求时系统会发出警报,合格后再进行“二次回圆”。
每一节焊接完成后进行组装,组装完成后通过下部滚轮架移动式推入焊接工序,进行环缝焊接。全部焊完后精细打磨,再经喷砂除锈、防腐喷漆等多道工序,层层筑牢品质防线,一节合格塔筒方能成型。
技术含量在哪?
风电塔筒是风力发电机组的核心支撑结构,承担将机舱、叶片提升至最佳迎风高度的关键作用,同时需抵御强风、振动和机组重量,保障运行安全。
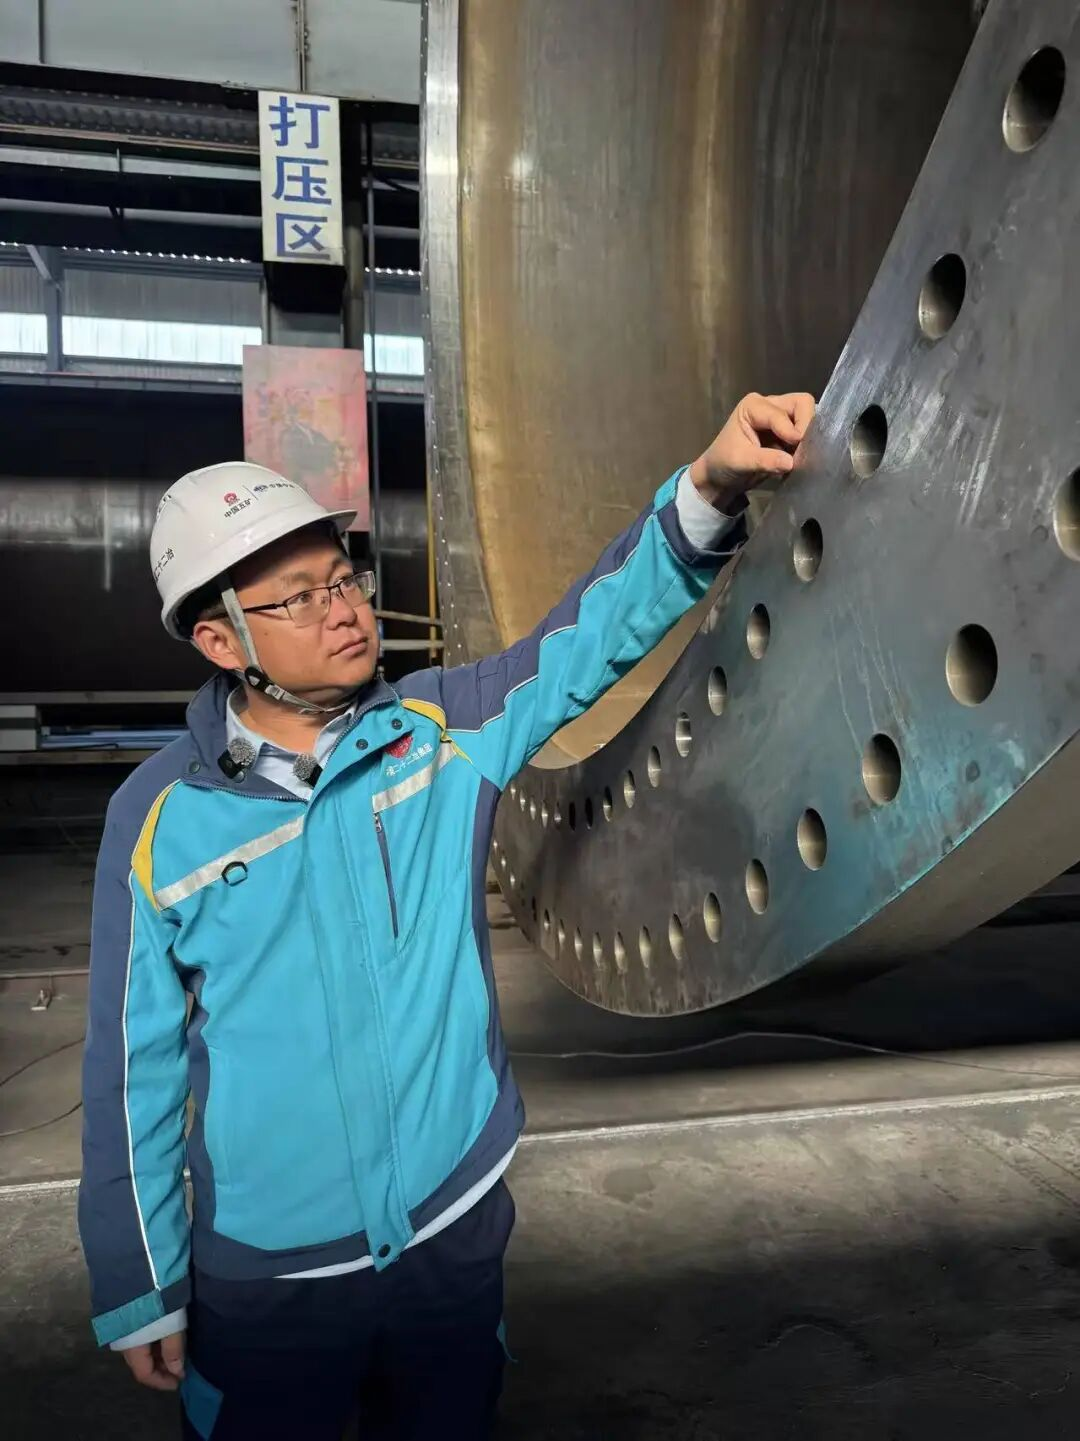
中冶重工(新疆)有限公司重工制造厂总工程师刘国彬说:“塔筒属于超大型结构,具有钢板厚、单体大的特点,焊接工艺要求非常严格。在接到生产任务后,我们成立专项技术攻关小组,专项解决下料、厚板焊接工艺、大型构件吊装方案等问题,到今年12月,可按时完成已承接塔筒的全部订单生产。”
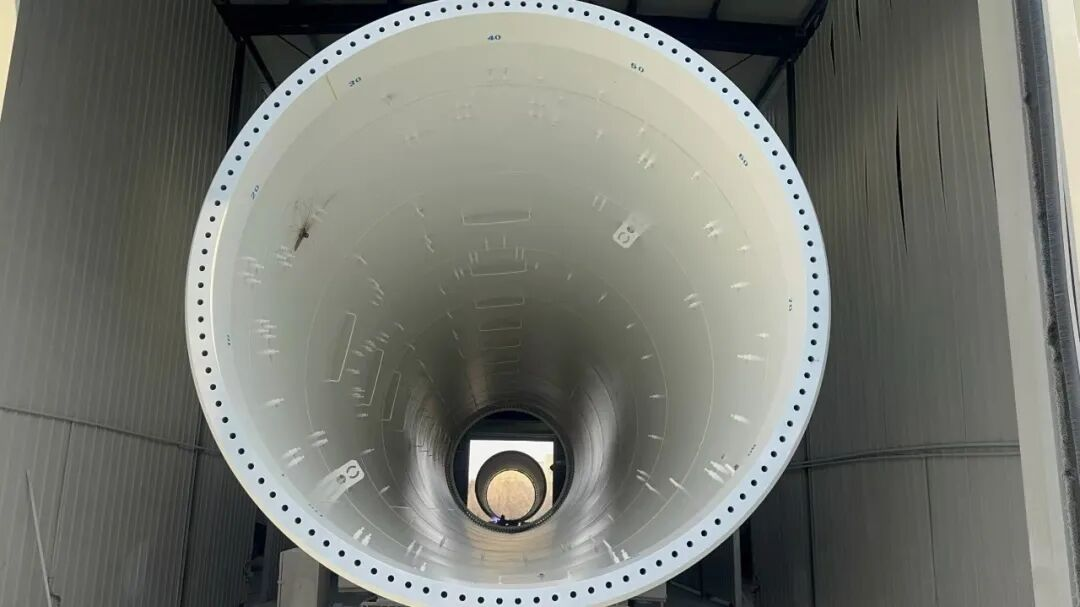
该车间于2025年5月中旬完成改造,设计产能年产6万吨风电塔筒,车间配置6条生产线,配套喷砂车间、喷漆车间及半成品、成品堆场,6条生产线一天保底可出8段塔筒,最高峰时可出9至10段。今年已完成加工量4.5万吨,后续还有1.3万吨生产计划,明年计划保证产能5万吨,并较今年继续增加。
记者手记
一节风电塔筒,看着是个70吨的“钢铁大喇叭”,背后却是下料、卷制、焊接、打磨、防腐一道道工序的层层把关,是米东制造在超大型结构焊接工艺上的技术底气。中冶重工(新疆)有限公司重工制造厂的转型轨迹,也是米东区新能源制造产业链加速成型的生动缩影。
一根塔筒,一头连着北疆旷野的风电吊装窗口,一头连着米东区工业经济向绿色低碳转型的坚实步伐。越来越多这样的“米东制造”,正靠着工艺打磨和产业协同,在清洁能源赛道上站稳脚跟,为区域工业经济高质量发展添砖加瓦。